








pompe centrifuge à un étage avec rotor sec
Quand ils parlent depompe centrifuge à un étage avec rotor sec, beaucoup de gens imaginent un design basique, presque primitif - ils se demandent : qu'est-ce qu'il y a de si compliqué là-dedans ? Arbre, roue, boîtier. Mais c’est précisément dans cette apparente simplicité que se cachent de nombreuses nuances qui n’apparaissent que dans la pratique, sur un stand ou, pire, déjà chez le client. Travailler avec des produitsZhejiang Yangzijiang Pompage Industry Co., Ltd, où la production implique des cycles complets depuis la R&D jusqu'aux tests, vous êtes constamment confronté à la profondeur à laquelle vous devez creuser pour qu'une telle pompe non seulement tourne, mais fonctionne de manière stable pendant des années dans des conditions spécifiques.
Construction : où sont enterrés les « chiens » typiques ?
La principale idée fausse est de penser que puisqu’il n’y a qu’une seule étape, il n’y a aucun problème avec l’équilibre hydraulique. Peu importe comment c'est. Surtout à des vitesses élevées ou lors du pompage de fluides à viscosité variable. La sous-estimation des forces axiales est une cause fréquente d'usure prématurée des supports d'arbre, même dans des modèles apparemment correctement sélectionnés. Sur notrehttps://www.yangtzeriverpump.ruCe n'est pas annoncé dans la section produit, mais dans les spécifications techniques destinées aux ingénieurs, nous soulignons toujours : pour un « rotor sec ? Le calcul des garnitures mécaniques et des paliers n'est pas basé sur un catalogue, mais sur une pression et une température spécifiques.
Voici par exemple l'histoire du pompage d'eau tiède adoucie (jusqu'à 85°C) pour une chaufferie. Le client a pris une pompe qui correspondait extérieurement aux paramètres, mais avec un joint standard. Au bout de trois mois, ça fuit. Démontons-le : il s'est avéré que le matériau du joint du presse-étoupe n'était pas conçu pour des cycles thermiques constants. Il a fallu remonter l'ensemble avec un joint à soufflet, choisi en tenant compte non seulement de la température, mais aussi d'éventuelles microbulles de vapeur. Après cela, un mode « choc thermique » a été spécialement ajouté à la ligne de test. pour des commandes similaires.
Ou un problème avec le matériau du boîtier. La fonte est bon marché et gaie, mais pour certaines suspensions chimiquement neutres mais abrasives, sa ressource est ridiculement courte. Il faut expliquer aux clients qu'il est parfois préférable de prendre un modèle avec un boîtier en acier inoxydable, même si d'après le catalogue la différence de prix semble injustifiée. Notre entreprise propose précisément un tel choix, et ce n'est pas du marketing, mais une conséquence de plusieurs livraisons infructueuses il y a environ cinq ans, après quoi un test obligatoire de résistance à l'érosion a été inclus dans le programme de tests.
Assemblage et alignement : un travail pour le patient
?Rotor sec ? implique que le moteur électrique et la partie pompe sont des unités distinctes reliées par un accouplement. Et c’est là que surviennent 80 % des problèmes après-vente. Un alignement parfait dans le magasin sur une base parfaite est une chose. Mais sa conservation après transport, installation sur plaque vibrante ou lors de la dilatation thermique en cours de fonctionnement est une tout autre affaire. Je vois souvent comment les installateurs, pressés, effectuent l'alignement selon l'ancien schéma, en négligeant l'outil laser. Et puis ils se demandent pourquoi après six mois la vibration commence et « mange ? roulements.
Nous avons eu un cas illustratif lors de l'installation d'une pompe pour un système de circulation dans un grand centre logistique. Ils l'ont assemblé, lancé - cela semblait silencieux. Mais un mois plus tard, le client se plaint d'un bourdonnement croissant. Nous venons mesurer le diagnostic vibratoire - il y a un déséquilibre évident. Il s'est avéré que le cadre de fondation sur lequel l'unité était montée n'était pas assez rigide et qu'une microdéflexion se produisait sous la charge, ce qui perturbait l'alignement. J'ai dû le démonter, renforcer la base et le recentrer. Désormais, dans les recommandations d'installation pour les modèles puissants, nous incluons dans un paragraphe distinct les exigences relatives à la rigidité de la structure de support.
Un autre point subtil est l’écart thermique. Pendant le fonctionnement, le moteur chauffe et se dilate différemment du corps de la pompe. Si lors de l'alignement à « froid » Si vous parvenez à tout remettre à zéro, lorsque la température de fonctionnement atteint, des tensions dangereuses peuvent apparaître dans les arbres. Par conséquent, la technique correcte est l'alignement avec un déplacement préliminaire, calculé sur la base des données du passeport sur la dilatation thermique des deux unités. Cela n'est pas toujours enseigné, mais dans notre règlement intérieur de montage, c'est une étape obligatoire pour les commandes critiques.
Fonctionnement : ce qui n'est pas écrit dans la notice
Les instructions d'utilisation indiquent généralement : « La marche à sec est interdite ? et « Démarrer uniquement lorsque le chemin d'écoulement est plein ? ». C'est l'ABC. Mais la vie est plus riche. Par exemple, travailler sur une vanne fermée. Il semble que si la pompe fonctionne et qu'il y a de la pression, alors tout est en ordre. Mais lors d'un fonctionnement prolongé avec une vanne fermée ou avec un débit considérablement réduit, le liquide dans le boîtier commence à surchauffer intensément en raison du frottement. Pour les pompes à rotor sec, cela peut entraîner une ébullition du liquide au niveau de la garniture mécanique, sa surchauffe et sa défaillance. Nous avons déjà installé une pompe de recirculation dans une boucle fermée avec une faible prise d'eau - nous avons rencontré exactement ce problème. J'ai dû modifier le circuit en ajoutant une ligne de dérivation avec un starter.
Bruyant.Pompe centrifuge à un étageavec un système hydraulique correctement conçu devrait être relativement silencieux. Mais s’il y a cavitation, un bruit de craquement caractéristique apparaîtra, comme si du gravier avait été versé dans les canalisations. Une cause fréquente est une pression d’aspiration insuffisante (NPSH). Mais il existe également une option plus insidieuse : lorsque la canalisation d'aspiration a une section droite de longueur insuffisante devant la pompe (moins de 5 à 7 diamètres) et qu'un flux tourbillonnant et irrégulier pénètre dans la roue. Cela génère également de la cavitation et du bruit. Son traitement s'effectue en installant un redresseur de flux ou en augmentant la section droite.
Service. Beaucoup de gens pensent que puisque le rotor est « sec ? et il n'y a pas de joint de presse-étoupe complexe, comme dans les modèles submersibles, alors vous pouvez « le régler et l'oublier ? ». Erreur. Des contrôles réguliers de l'état des joints (joints d'extrémité mécaniques), du contrôle des vibrations et du serrage des boulons de fondation (surtout le premier mois après l'installation) sont obligatoires. Nous sommes sur notre site internetZhejiang Yangzijiang Pompage Industry Co., LtdNous essayons de publier non seulement des catalogues, mais aussi de brèves notes techniques contenant des observations similaires recueillies par les ingénieurs de service.
Sélection et sélection : contre les pensées stéréotypées
La demande la plus courante des clients : « J'ai besoin d'une pompe de 50 mètres cubes par heure et 30 mètres de pression ? C'est tout. Mais sur l'environnement, la température, la présence d'inclusions solides, le mode de fonctionnement (constant/périodique), l'efficacité requise, ils restent souvent silencieux. La sélection se transforme en interrogation avec passion. Parce que le même modèle, disons, de la gammepompes centrifuges à un étagenotre production, mais avec des matériaux différents pour la partie flux (fonte, acier inoxydable, composite), montrera une durabilité et une efficacité complètement différentes.
L'horaire de travail est également important. Si la pompe est allumée 30 fois par jour, les courants de démarrage et les charges thermiques sur l'enroulement du moteur seront alors importants. Pour ce mode, il est préférable d'envisager dans un premier temps un moteur avec une classe d'isolation supérieure ou même une régulation de fréquence pour un démarrage progressif. En tant que fabricant disposant de nos propres lignes d'assemblage de moteurs électriques, nous pouvons prendre en compte ces nuances au stade de la commande, mais le client doit en être informé et formuler la tâche.
Les économies réalisées au stade de la sélection entraînent souvent de multiples coûts de réparation et de temps d'arrêt. Il y avait un projet dans une usine de production alimentaire : il fallait pomper du sirop. Le client a choisi un modèle standard en fonte, en invoquant le fait que le sirop n'est pas un environnement agressif. Mais ils n'ont pas tenu compte du fait que le sirop est visqueux et qu'une roue standard avec une certaine géométrie des pales créait une résistance hydraulique excessive, la pompe fonctionnait dans une zone à faible efficacité, surchauffait et "s'asseyait". étanchéité contre les changements de température. En conséquence, ils l'ont remplacé par un modèle avec une zone d'écoulement plus grande et une roue conçue pour les liquides à haute viscosité. Cela coûtait initialement 15 % de plus, mais s'est rentabilisé en six mois uniquement grâce aux économies d'électricité.
Vue de l'atelier : du dessin au stand
Lorsque vous voyez l'ensemble du processus - depuis le moulage du boîtier jusqu'aux tests finaux de bruit et de vibration - l'attitude envers l'équipement change. Chaque opération apporte sa propre contribution. Par exemple, la qualité d’usinage des sièges de roulements et de joints. Le moindre coup ou rugosité - et la ressource de l'unité diminue considérablement. Sur nos lignes de production, le contrôle à cette étape est multi-étapes.
Assemblée. Il semblerait que l'on mette la roue sur l'arbre et que l'on serre l'écrou. Mais le couple de serrage est critique. Si vous serrez trop, vous pouvez créer des contraintes internes dans l'arbre ; si vous ne serrez pas suffisamment, il y aura du jeu et du faux-rond. Nous utilisons des clés dynamométriques à réglementation stricte, et pour les séries critiques, contrôle par l'angle de rotation de l'écrou.
Le banc d'essai est la dernière frontière. Ici, la pompe est entraînée non seulement aux paramètres nominaux, mais également dans des modes extrêmes : aux débits minimum et maximum, et le fonctionnement est vérifié lors des surtensions. L'étape la plus importante consiste à prendre les caractéristiques réelles (pression-débit-efficacité) et à les comparer avec la courbe calculée. Un écart de plus de 5 % est une raison pour envoyer l'unité pour démontage et rechercher la cause : soit une erreur de coulée du canal, soit un défaut de l'aube de la roue. Ce n'est qu'après cela que la pompe reçoit un passeport et peut se rendre chez le client. C'est cette approche, combinant R&D, production et tests, qui permet de parler de la fiabilité même d'équipements apparemment simples commepompe centrifuge à un étage avec rotor sec.
Correspondantproduits
Produits connexes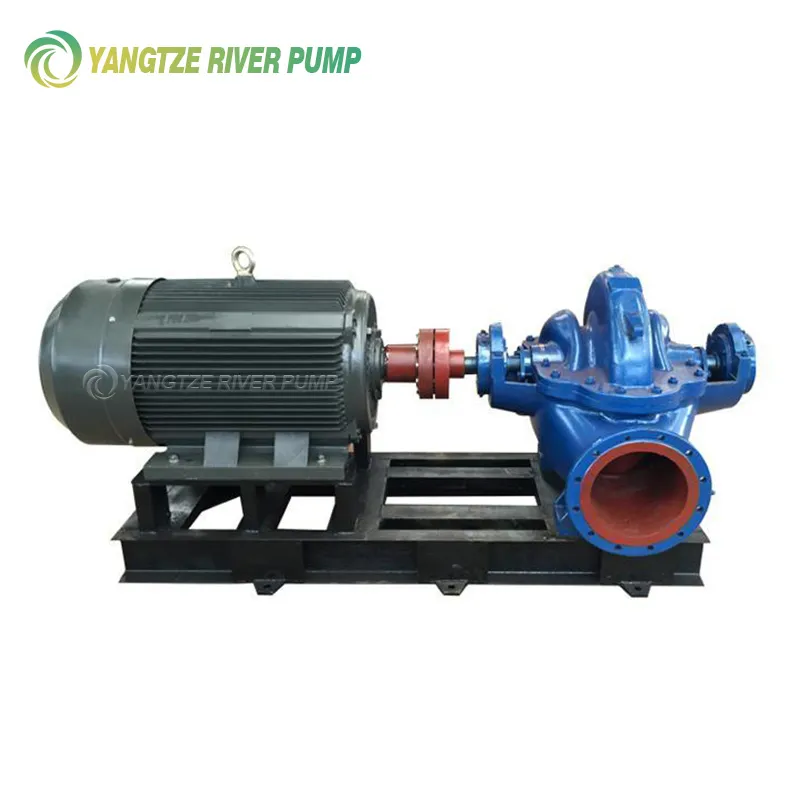

Meilleure venteproduits
Produits les plus vendus-
 Pompes centrifuges horizontales à un étage pour pipelines ISW et ISWH
-
 Pompes à vide à anneau liquide type SK
-
 Pompes magnétiques en plastique CQF
-
 Pompes auto-amorçantes diesel YZSP
-
 Pompes magnétiques auto-amorçantes en acier inoxydable ZCQ
-
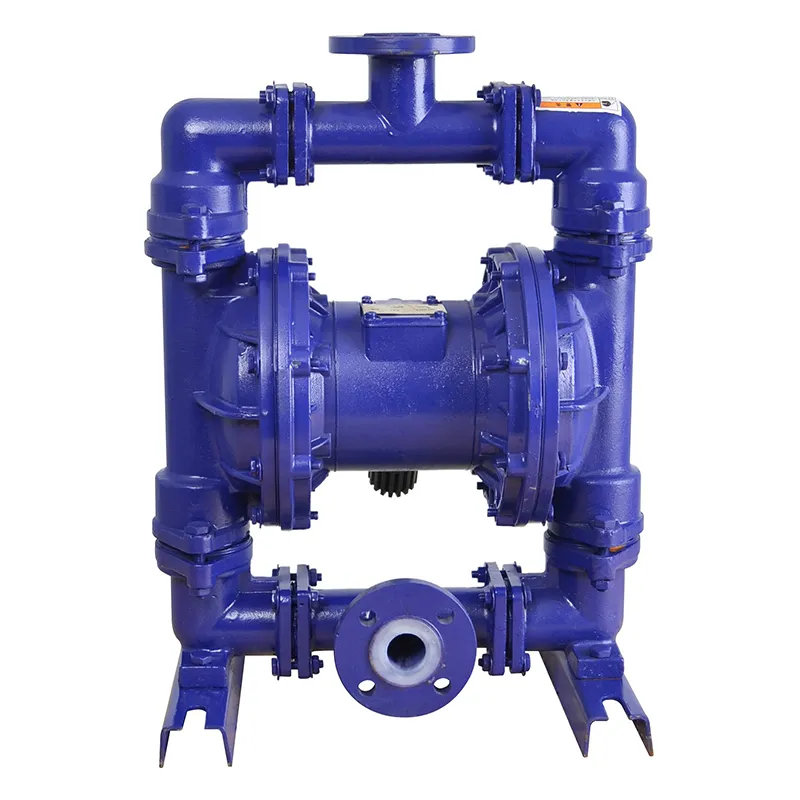 Pompes pneumatiques à membrane métallique QBK
-
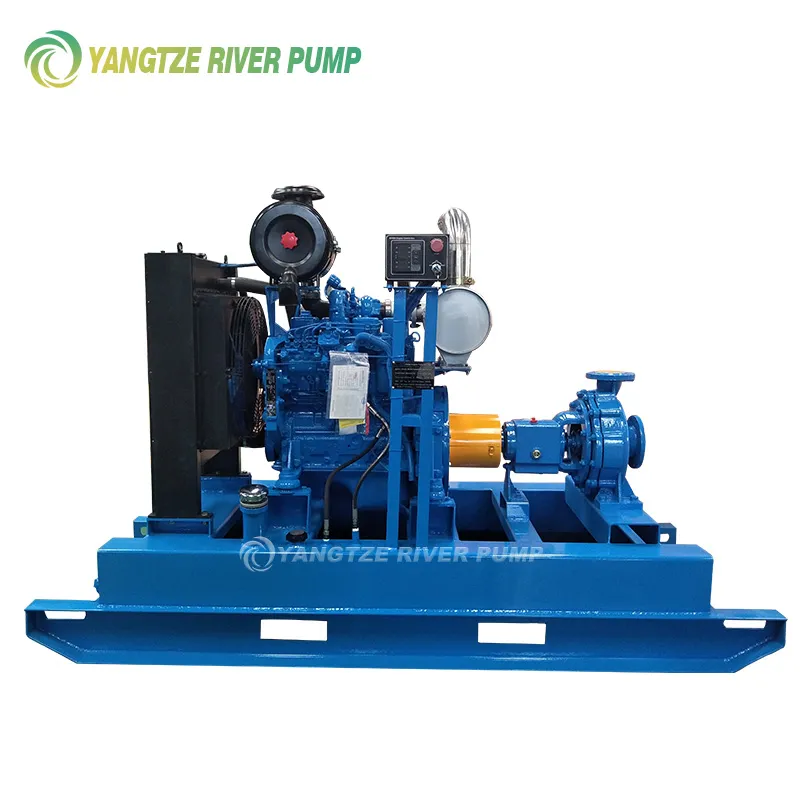 Pompes centrifuges diesel à un étage YZIS
-
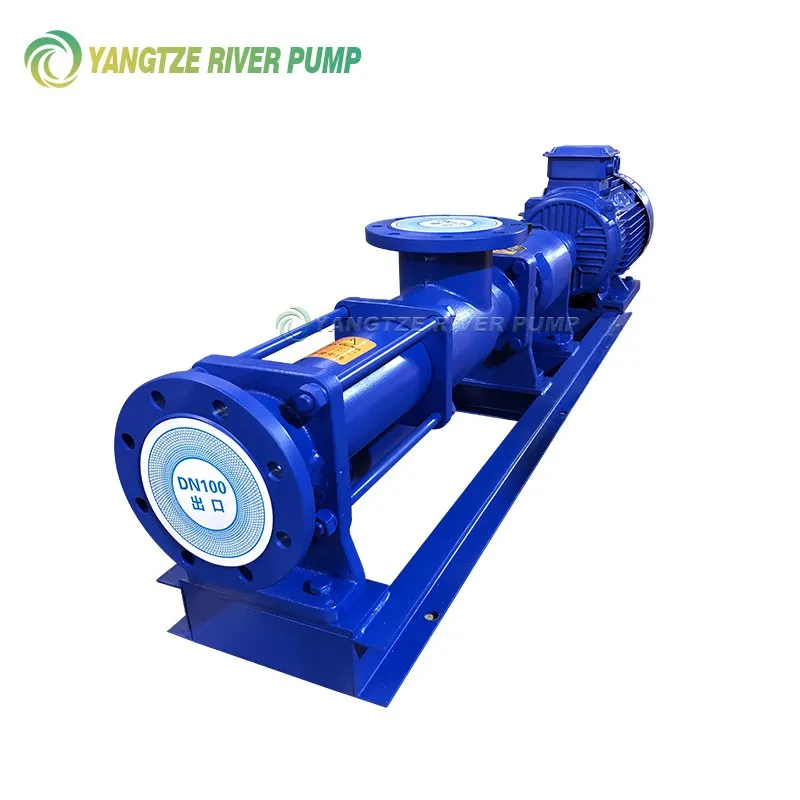 Pompes monovis type G
-
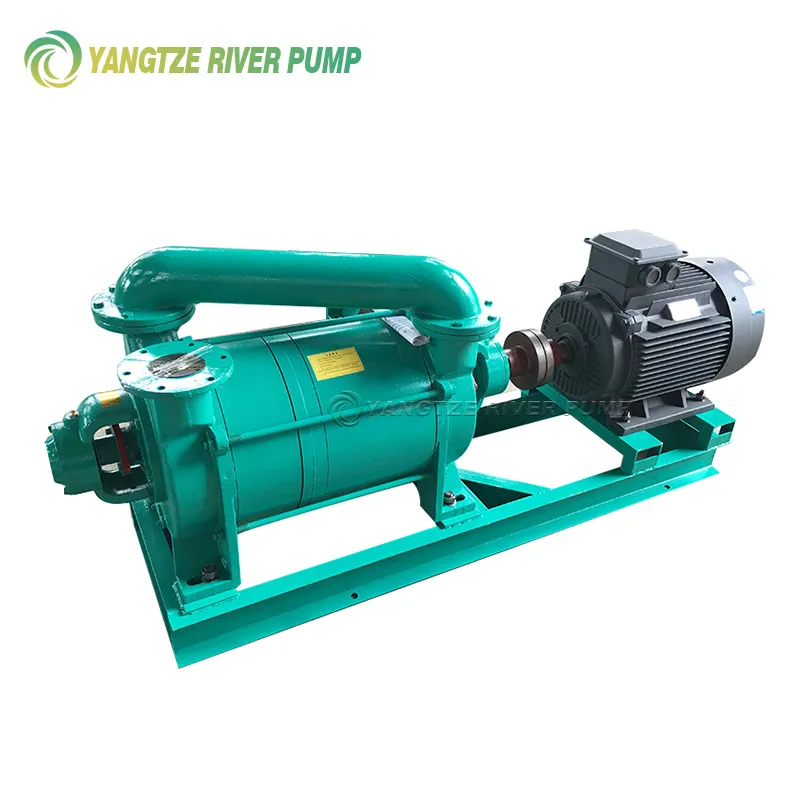 Pompes à vide à anneau liquide type 2SK
-
 Pompes doseuses à piston type DZ-X
-
 Pompes sanitaires à vis type GF
-
 Pompes à huile thermique RY
Connexesrechercher
Recherche associée- Pompes centrifuges diesel à un étage
- pompe centrifuge 20 kW
- pompes à vide pour liquides
- pompes pneumatiques à membrane
- Pompes doseuses à piston
- pompe à eau centrifuge submersible
- pompes centrifuges pour le sol
- vortex de pompe de puits centrifuge
- Pompe à double aspiration
- Pompes centrifuges multicellulaires horizontales CHL (série légère)