








boîtier de pompe centrifuge
Quand ils parlent deboîtier de pompe centrifuge, beaucoup de gens pensent immédiatement à un simple corps en fonte qui contient tout à l'intérieur. En réalité, c'est beaucoup plus compliqué. J'ai vu plus d'une fois comment les sites sous-estiment cette pièce, puis sont surpris par des vibrations, une surchauffe des roulements ou, pire encore, des ruptures d'arbre. Surtout dans les environnements chimiques où le matériau du carter est poussé à ses limites. Dans notre usine de production de Zhejiang Yangzijiang Pump Industry LLC, des centaines de modifications ont passé par le banc d'essai, et à chaque fois, c'est le carter qui dicte la « capacité de survie » de la pompe. dans des conditions particulières. S'il est conçu sans tenir compte des charges réelles, attendez-vous à des problèmes.
Design : ce qui se cache derrière le casting
Prenez, par exemple, nos pompes de chaudière multicellulaires. Il y a une forte pression là-bas, et le carter n'est pas qu'une coque. Il doit répartir uniformément les contraintes mécaniques de toutes les étapes, sinon des microfissures apparaîtront au fil du temps dans les zones de fixation des brides. Auparavant, nous effectuions des calculs uniquement pour la pression statique, mais la pratique a montré que les coups de bélier et les pulsations produisent des charges cycliques, dont les formules standards ne prennent pas toujours en compte. Il a fallu modifier les nervures de raidissement et l’épaisseur des parois dans des zones spécifiques.
Le matériel est une autre histoire. Pour l'eau ordinaire, nous utilisons de la fonte SCh20, mais pour nos pompes chimiques en plastique, que nous produisons également, le carter est une structure composite complexe en polypropylène renforcé de fibre de verre. Remplir un tel formulaire sans stress interne est un art. Il y a eu des cas où, lors des cycles thermiques (chauffage du milieu plus refroidissement), une déformation est apparue et le rotor a commencé à se toucher. Nous avons dû changer la technologie de coulée et de refroidissement de la pièce moulée.
Une autre nuance concerne les sièges pour les roulements. Il semblerait qu'il serait facile de percer le trou. Mais si vous n'assurez pas l'alignement de ces endroits avec une précision d'une fraction de millimètre sur toute la longueur du carter, l'arbre fonctionnera avec un désalignement. Particulièrement critique pour les pompes centrifuges linéaires longues. Sur le stand, nous mesurons spécifiquement le faux-rond en plusieurs points après le montage. Parfois, le problème n'est pas résolu par un réglage, mais par une révision de la conception du carter lui-même - en ajoutant des courroies de guidage pendant la coulée.
Conditions thermiques et dissipation thermique
On oublie souvent queboîtier de pompe centrifuge- C'est également le radiateur principal des unités de roulement. Dans les pompes auto-amorçantes, par exemple, il y a un échauffement constant dû au frottement des joints et à la cavitation pendant la première étape de fonctionnement. Si le carter est massif, mais sans nervures ni canaux pour la convection naturelle de l'air, la température dans la zone de roulement peut atteindre 90 degrés, même si l'environnement est froid. Cela tue le lubrifiant. Dans de tels cas, nous ajoutons des ailettes à l’extérieur en haut, mais de manière à ne pas compliquer le nettoyage.
Dans les pompes submersibles, c'est une autre histoire : la chaleur est évacuée par le liquide pompé. Mais si la pompe fonctionne souvent partiellement immergée ou « à sec », le carter dans la partie superficielle surchauffe. Il y a eu une commande de drainage : le client s'est plaint de pannes fréquentes. Il s'est avéré que le carter était un cylindre lisse. Nous avons ajouté des nervures longitudinales sur toute la longueur, ce qui a simultanément renforcé la structure et augmenté la zone de transfert de chaleur - le nombre de pannes a diminué.
Les pompes magnétiques (nous les produisons également) sont généralement intéressantes. Là, à l'intérieur du carter, il y a un échauffement dû aux courants de Foucault dans le manchon. Si le carter est en acier au carbone ordinaire, il devient un écran et se chauffe tout seul. Pour certains modèles, il a été nécessaire de passer à l'acier inoxydable à faible perméabilité magnétique et de rendre les parois plus fines au niveau du couplage magnétique afin d'améliorer la dissipation thermique vers l'environnement. Il s’agit d’une solution non évidente intervenue après plusieurs lancements infructueux.
Vibroacoustique : pompe silencieuse - carter correct
Le bruit et les vibrations ne proviennent le plus souvent pas du rotor, mais de la résonance du boîtier. Le carter, en particulier dans les pompes à volute à un étage, fait office de chambre sonore. Je me souviens d'un projet d'usine alimentaire où il y avait des exigences strictes en matière de bruit. Le carter standard en fonte transmettait bruyamment les pulsations de pression. La solution n’était pas d’augmenter la masse, mais de modifier la géométrie interne des raidisseurs. Nous les avons rendus asymétriques et avons ajouté des coussinets amortisseurs là où ils se fixent au cadre. Ce n'est pas prévu dans les règles, mais cela a fonctionné.
Un autre point concerne les pattes de montage. Ils sont coulés avec le carter. Si leur emplacement ou leur section est incorrecte, toutes les vibrations sont transmises à la fondation. Une fois, j'ai dû refaire l'équipement d'une pompe à membrane, car lors du fonctionnement à certaines vitesses, de telles vibrations se produisaient que les boulons étaient dévissés. Il s’est avéré que les pattes étaient trop rigides et n’amortissaient pas les vibrations. Nous leur avons ajouté un peu de flexibilité en raison de la forme – le problème a disparu.
Pour les pompes fonctionnant en mode variable (par exemple, dans les systèmes d'alimentation en eau avec régulation de fréquence), l'ensemble du spectre de fréquences est important. Le carter doit être « discordant » pour qu'aucune harmonique ne coïncide avec la fréquence propre de la structure. Ceci est vérifié par la méthode d’essai. Sur notre banc d'essai de Zhejiang Yangzijiang Pumping Industry Co., Ltd., nous faisons spécifiquement fonctionner les pompes dans différents modes, en prenant des vibrogrammes. Souvent, un peu de produits cosmétiques sous la forme d'un coup de pouce supplémentaire sur le corps change radicalement le tableau.
Interaction avec d'autres unités : installation et maintenance
La conception du carter moteur détermine la facilité d’entretien de la pompe. Par exemple, dans nos pompes multicellulaires, nous avons initialement placé le connecteur du carter horizontal. Mais pour remplacer le rotor, il a fallu démonter tous les raccords d'aspiration et de refoulement. Nous sommes passés à une conception modulaire avec des sections séparées - le carter est devenu plus difficile à fabriquer, mais le remplacement de la partie flux prend désormais trois fois moins de temps. Les clients qui entretiennent eux-mêmes l'équipement l'apprécient.
Les trous pour le drainage et la ventilation sont une petite chose, mais essentiels. S'ils sont absents ou mal localisés, de la condensation ou des résidus d'un environnement agressif s'accumulent dans les cavités du carter. Pour les pompes chimiques, c'est la mort. Nous plaçons toujours les raccords d'évacuation au point le plus bas, et les raccords de ventilation, au contraire, en haut, avec des filetages pour bouchon ou tube d'évacuation des vapeurs. Ceci est devenu la norme après qu'un client ait eu une mauvaise expérience avec la corrosion de l'arbre à l'intérieur du carter.
Plan de base. Cela semblerait élémentaire. Mais si, lors de la coulée du carter, il « mène ? (et cela se produit lorsque la pièce moulée est refroidie de manière inégale), alors la pompe est de travers sur le châssis et la charge sur l'arbre est inégale. En production, nous vérifions ce plan sur une plaque spéciale avec un indicateur avant même le début de l'usinage. Nous rejetons si l'écart est supérieur à la tolérance. Il est préférable de perdre la pièce moulée plutôt que de devoir faire face plus tard à une réclamation au titre de la garantie en raison d'une défaillance du roulement.
Matériels et supports spécifiques
Pour des conditions standard - en fonte, et il n'y a pas de questions. Mais pour l'eau de mer ou les environnements contenant des chlorures, même l'acier inoxydable AISI 304 peut ne pas convenir. Le carter fabriqué à partir de celui-ci commencera à souffrir de corrosion caverneuse, en particulier au niveau des zones d'étanchéité et sous les joints. Pour de tels cas, nous proposons des carters en acier duplex ou avec revêtement intérieur. Mais ici, il est important de comprendre : le revêtement (par exemple, une doublure en plastique fluoré) ne dure pas éternellement. Pendant les cycles thermiques, il peut se décoller. Parfois, il est plus fiable de fabriquer l'ensemble du carter moteur à partir d'un alliage coûteux, mais cela concerne des applications spécifiques et critiques.
Les carters en plastique pour pompes chimiques constituent notre gamme distincte. Polypropylène, PVDF. Le principal problème est le fluage du matériau sous charge et le rayonnement UV si la pompe est à l'extérieur. Le carter peut se déformer légèrement avec le temps, perturbant l'alignement. Par conséquent, dans de telles structures, nous installons toujours des raidisseurs plus puissants et recommandons aux clients de vérifier périodiquement les espaces, en particulier après de longues périodes d'inactivité ou de travail dans des environnements chauds.
Une expérience intéressante a été celle des carters pour pompes pompant des suspensions abrasives (par exemple des boues). L’usure de l’intérieur était minime car le flux passe par la turbine. Mais les vibrations dues à l'écoulement irrégulier et aux impacts de particules ont provoqué des fissures de fatigue dans les zones de transition entre la volute et la chambre du roulement. Nous avons renforcé ces endroits en modifiant la configuration du casting, en ajoutant des transitions douces au lieu de coins pointus. Cela a considérablement augmenté la ressource.
Réflexions finales : le carter en tant que système
Alors,boîtier de pompe centrifuge- ce n'est pas une coque, mais un système de support et fonctionnel à part entière. Sa conception est toujours un compromis entre résistance, poids, dissipation thermique, fabricabilité et coût. Chez Zhejiang Yangzijiang Pumping Industry Co., Ltd., nous sommes passés de la copie de conceptions standard à leur adaptation en profondeur aux conditions réelles des clients. C'est pourquoi nos huit lignes de production, de la R&D aux tests, accordent autant d'attention à un détail en apparence aussi simple. Parce que cela dépend si la pompe fonctionnera pendant les années requises ou tombera en panne au moment le plus inopportun. Et cette expérience ne s’achète pas dans un manuel : elle s’acquiert à travers des dizaines, voire des centaines de projets réalisés et, non moins important, par l’analyse des échecs.
Correspondantproduits
Produits connexes
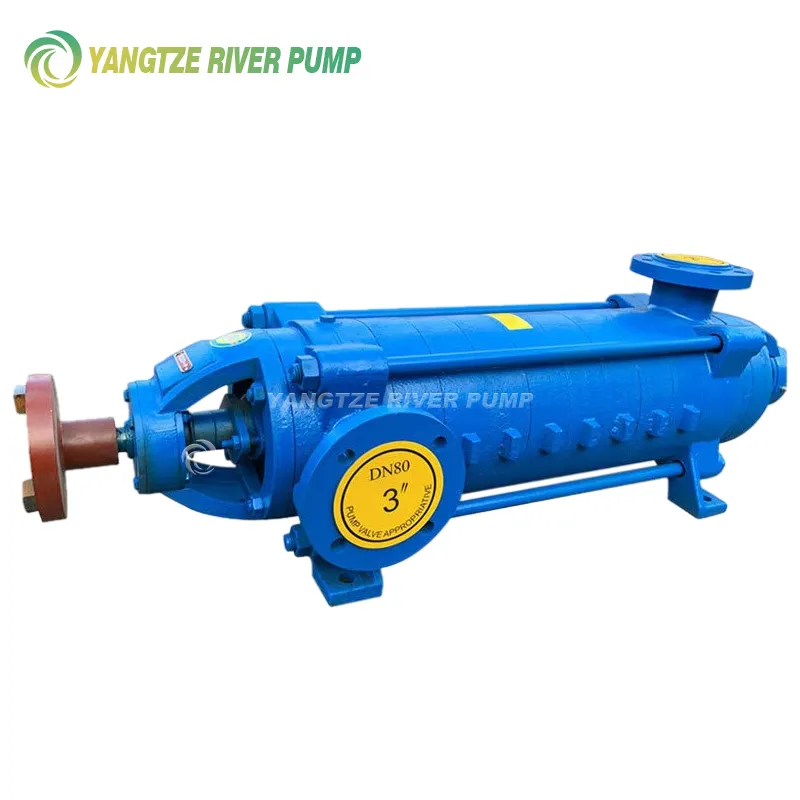
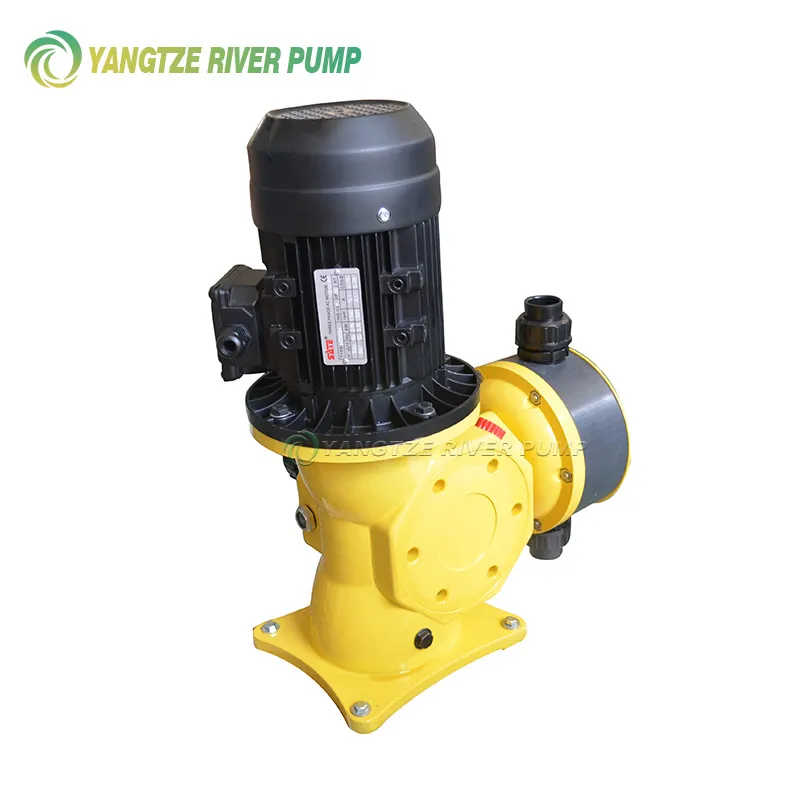
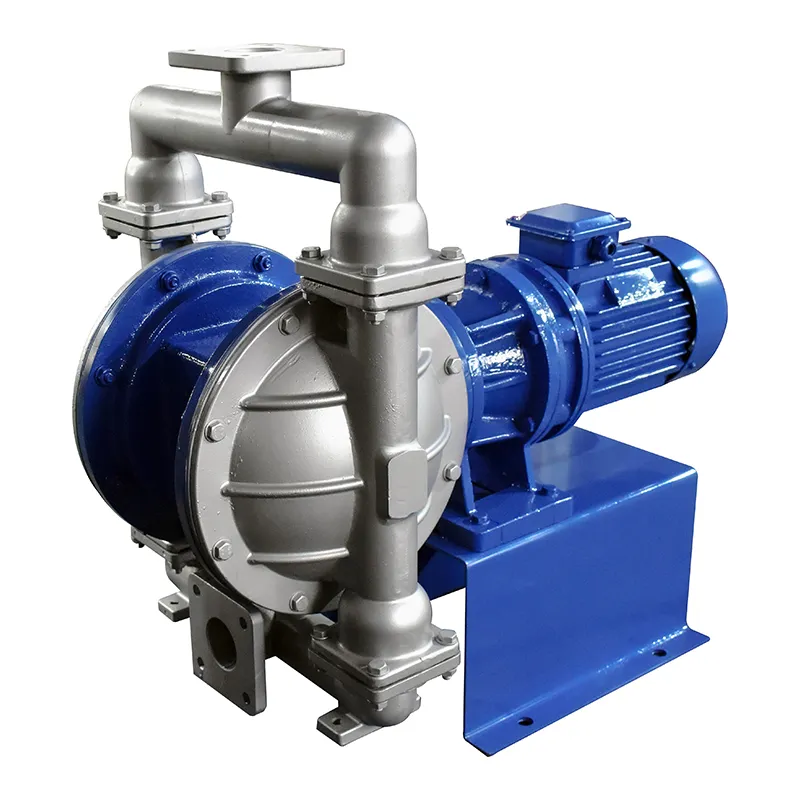

Meilleure venteproduits
Produits les plus vendus-
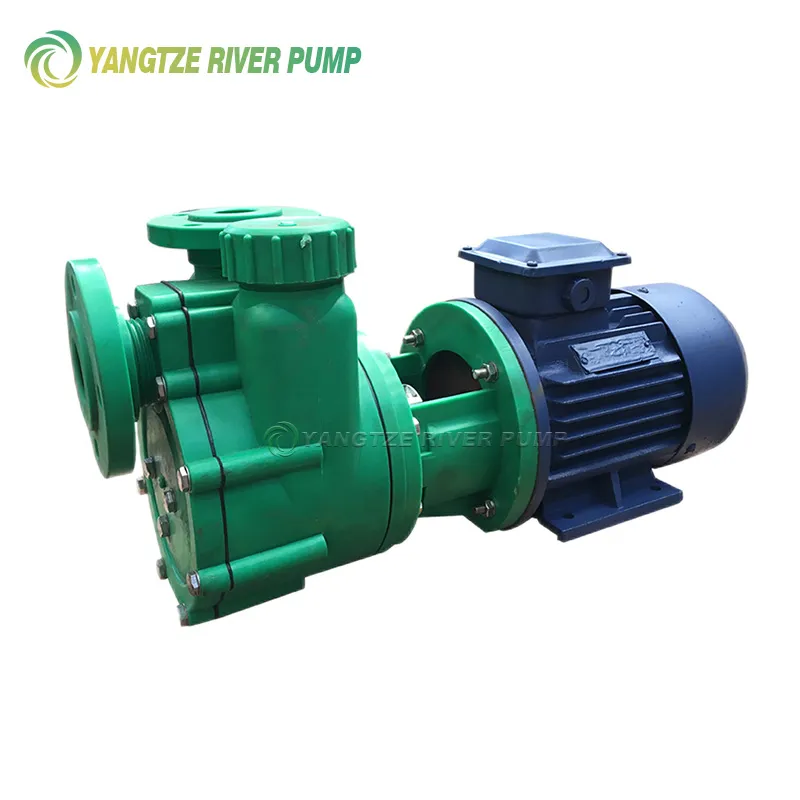 Pompes centrifuges auto-amorçantes en plastique FP et FS
-
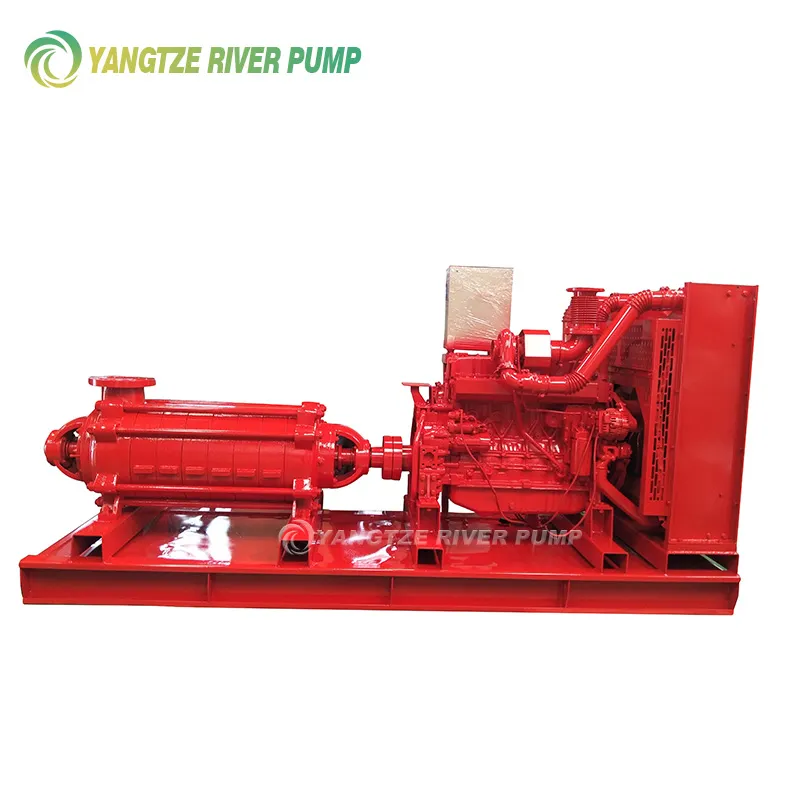 Pompes centrifuges multicellulaires diesel série YZD
-
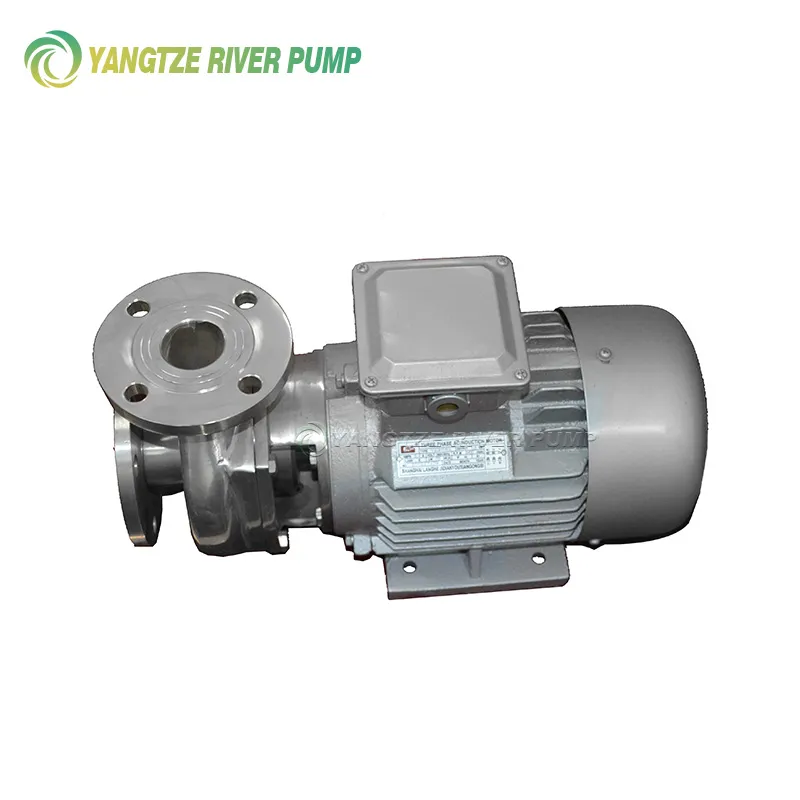 Pompes centrifuges en acier inoxydable résistantes à la corrosion SFB et SFBX
-
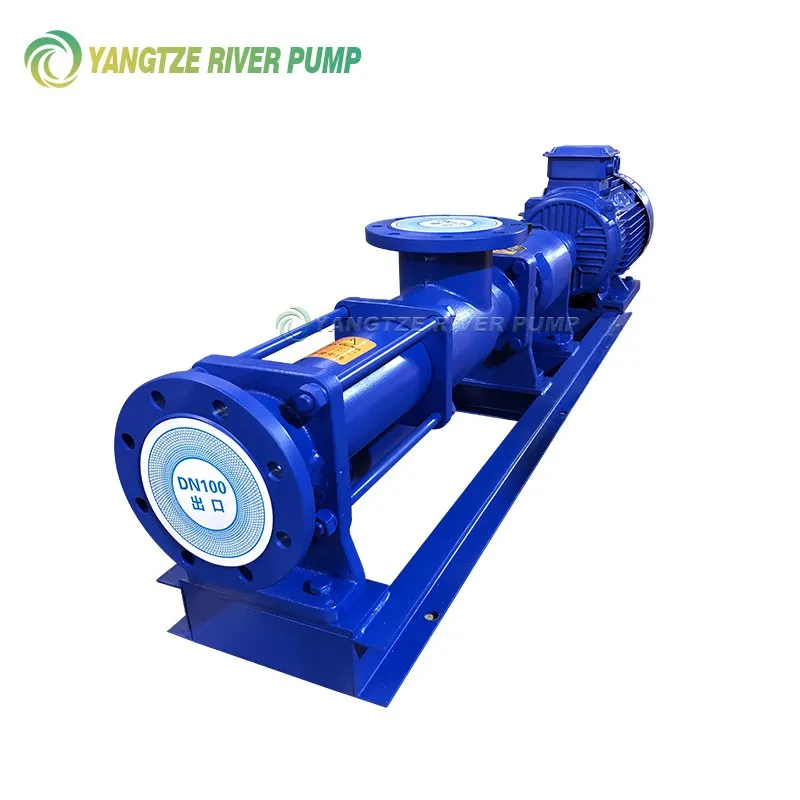 Pompes monovis type G
-
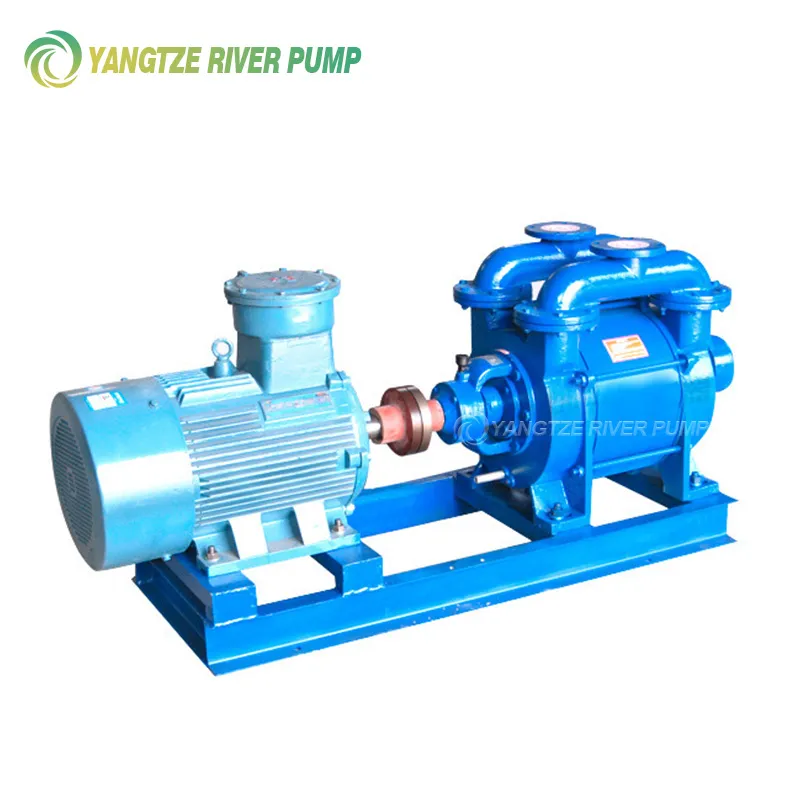 Pompes à vide à anneau liquide type SK
-
 Pompes centrifuges chimiques en acier inoxydable IH
-
 Pompes doseuses à piston type DZ-X
-
 Pompes pour procédés chimiques YCZ
-
 Pompes centrifuges multicellulaires horizontales type D
-
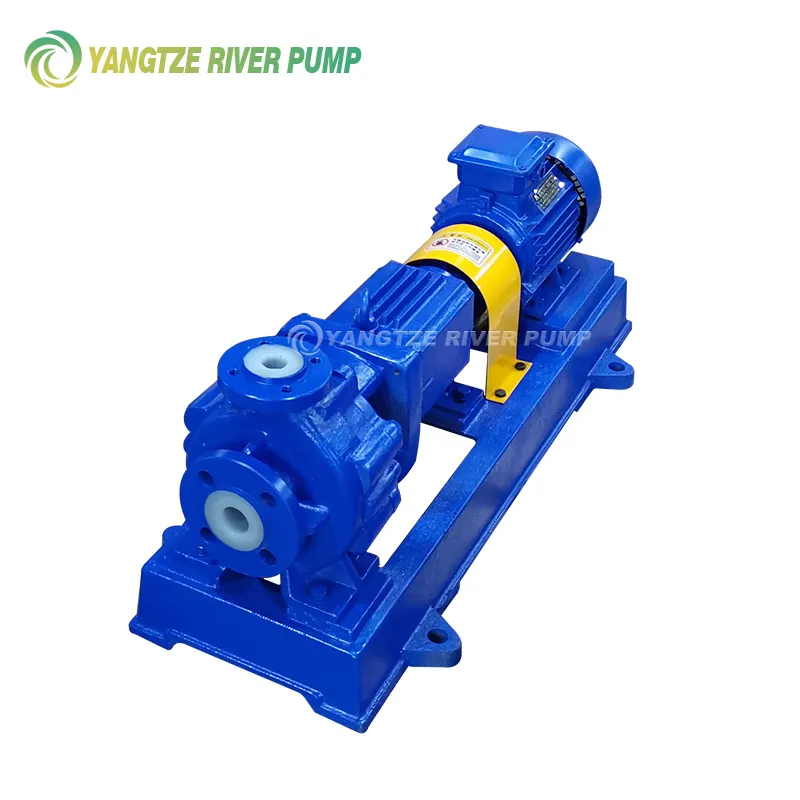 Pompes centrifuges chimiques IHF PTFE
-
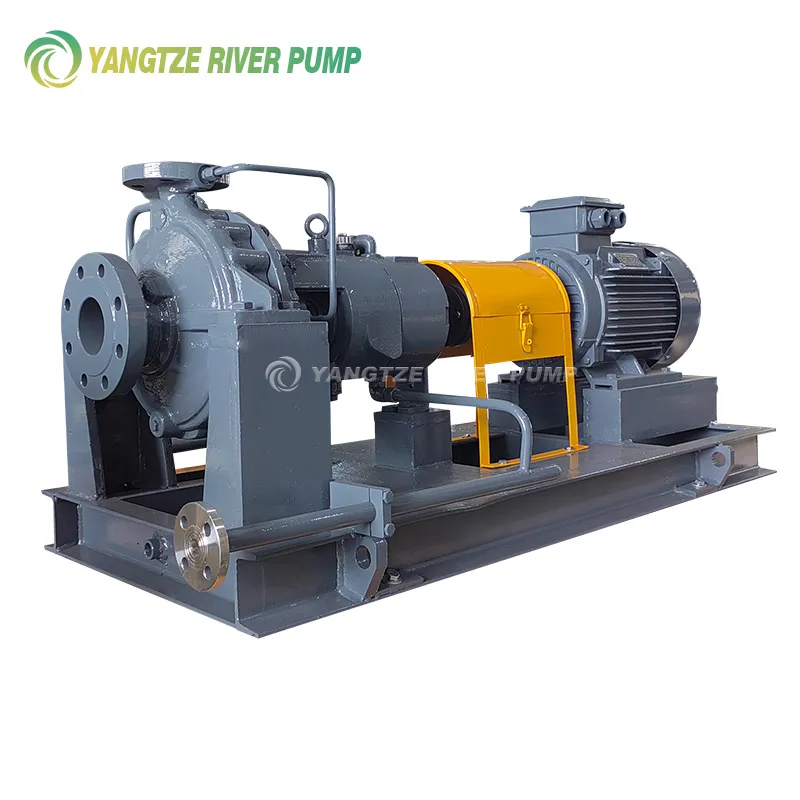 Pompes de procédés pétrochimiques API 610 YZE
-
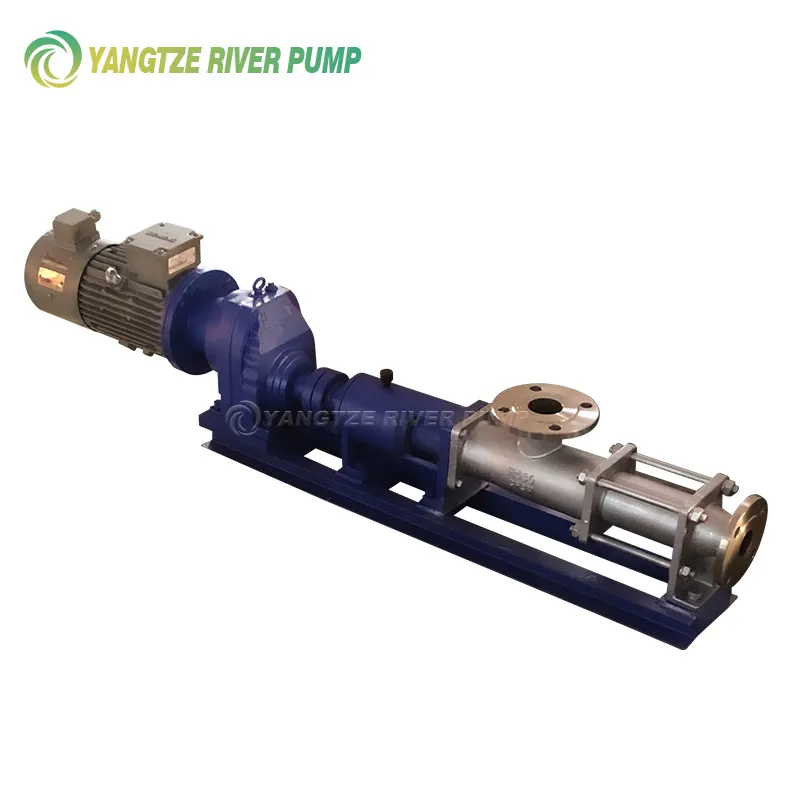 Pompes à vis à engrenages type G
Connexesrechercher
Recherche associée- Pompes magnétiques en acier inoxydable CQB
- pompes à vide hydrauliques
- Pompes centrifuges multicellulaires horizontales de type D
- pompes centrifuges pour eaux usées
- pompe de transfert à membrane
- pompe centrifuge 80 50 200
- pompe centrifuge 15 25
- pompe doseuse 25 40
- pompe à engrenages avec accouplement
- Pompes doseuses à membrane mécanique DJ-D