








fabricants de pompes centrifuges
Quand ils parlent defabricants de pompes centrifuges, beaucoup imaginent immédiatement d'immenses ateliers CNC et des catalogues prêts à l'emploi. Mais en réalité, la clé n'est souvent pas de broyer la roue selon GOST, mais de comprendre comment cette roue se comportera sur une solution spécifique de sulfate de sodium après six mois de fonctionnement. Ou pourquoi une pompe, idéalement calculée en fonction de l'hydraulique, produit 15 % de pression en moins sur site en raison d'une viscosité non prise en compte. Ce sont ces écueils qui ne sont pas écrits dans le cahier des charges sur lesquels je voudrais spéculer.
Du tréfilage au métal : là où l’efficacité se perd
Prenons ce qui semble être le moment le plus simple : la réalisation d'une sortie en spirale. Beaucoupfabricants de pompes centrifugesils achètent des boîtiers en fonte, et c'est logique. Mais lorsque chez Zhejiang Yangzijiang Pump Industry Co., Ltd., sur la base de notre expérience, nous avons opté pour des boîtiers en tôle soudée pour une série de pompes centrifuges linéaires, nous avons rencontré quelque chose qui n'était pas évident. La surface moulée à l'intérieur, même après traitement, présente des micro-rugosités qui, à grande vitesse, entraînent des pertes hydrauliques supplémentaires. Un corps soudé, s'il est correctement soudé et que le joint est poli, donne un gain de 2 à 3% d'efficacité sur l'eau. Mais dès que l'on passe à un support abrasif, ces mêmes parois polies commencent à s'user plus vite que celles en fonte. Il faut choisir : efficacité ou ressource. Il n’y a pas de réponse universelle ; à chaque fois nous le considérons en fonction de la tâche.
Mais pour les pompes multicellulaires, c’est une toute autre histoire. Là, outre l’hydraulique, l’assemblage de l’ensemble est critique. Au moindre désalignement de l’aube directrice – et le rotor commence à « jouer », non pas immédiatement, mais après avoir atteint la température de fonctionnement. Nous avons passé beaucoup de temps à détecter un de ces problèmes au banc d'essai : la pompe était en cours de tests de réception et après une heure de fonctionnement, les vibrations ont lentement augmenté. Il s'est avéré que le matériau du corps et des bagues avait un coefficient de dilatation thermique différent. Nous avons dû sélectionner des paires de matériaux et introduire des corrections de température lors de l'assemblage. Bien sûr, vous ne pouvez pas écrire à ce sujet dans des catalogues, mais pour un vrai travail, des connaissances sont nécessaires.
Ou à propos des tests. Beaucoup de gens pensent que puisqu’il existe un banc d’essai, cela signifie que toutes les pompes fonctionnent sous charge. En fait, tester à 100 % chaque unité représente un énorme investissement de temps et de ressources, en particulier pour les grands modèles. Le plus souvent, il y a une inspection aléatoire ou des tests sur l'eau, bien que le client utilise une pompe pour pomper, par exemple, de la mélasse. C'est pourquoi, dans notre entreprise, nous avons choisi de créer des circuits de test séparés pour les fluides typiques - glycol, huile, alcalis faibles. Cela vous permet d'éviter de deviner à partir des tableaux de conversion de viscosité, mais de fournir au client des données déjà vérifiées pour sa tâche spécifique. Cela coûte plus cher, mais réduit considérablement le nombre de réclamations après le lancement.
Matériaux : pas seulement l'acier inoxydable et la fonte
Ensemble standard : fonte, acier 20, acier inox AISI 304/316. Beaucoup de gens ont cette listefabricants de pompes centrifugeset se termine. Mais dans l’industrie chimique, c’est catastrophiquement peu. Par exemple, nous utilisons activement l’acier duplex et l’Hastelloy pour les environnements particulièrement agressifs. Mais la principale pierre d’achoppement ne réside pas dans les métaux, mais dans les plastiques. Notre atelier de pompes chimiques en plastique est constamment confronté à des choses paradoxales.
Le PP (polypropylène) résiste bien à de nombreux acides, mais résiste aux chocs mécaniques et, surtout, à certains solvants organiques qui provoquent des fissures sous contrainte. Un client a un jour commandé une pompe en PP pour pomper de l'acide chlorhydrique mélangé à du chlorure de méthylène. Séparément, le matériau pourrait résister aux deux. Mais après trois mois, le corps a développé des microfissures dans le mélange. Nous avons dû le convertir en urgence en PVDF, alors qu'au départ, il était 2,5 fois plus cher. Désormais, nous clarifions toujours la composition complète du milieu, y compris même les traces d'impuretés.
Un autre point concerne les phoques. L'EPDM standard ou le Viton conviennent dans 80% des cas, mais pas pour tous. Par exemple, lors du pompage de solutions chaudes de peroxyde d’hydrogène, certains élastomères catalysent la décomposition. J'ai dû chercher des compositions spéciales à base de PTFE. C'est une petite chose, mais si vous le manquez, la pompe risque de tomber en panne non pas à cause de la corrosion, mais à cause d'un joint endommagé, que le client percevra comme un défaut général.
Logistique et montage sur site : des défis cachés
Les grandes pompes, en particulier celles à plusieurs étages haute pression, sont souvent fournies démontées - boîtier, rotor, aubes directrices séparément. Et c'est là que le plaisir commence. Il existe des instructions d'installation, mais elles ne tiennent pas compte du fait que le site peut ne pas disposer d'une zone de montage de niveau ou de la clé dynamométrique requise.
Il y a eu un cas de fourniture de pompes centrifuges linéaires pour un système d'irrigation. Les pompes sont arrivées et sur place, il s'est avéré que les boulons de fondation avaient été placés avec un écart de 5 mm par rapport aux données de notre passeport. Les installateurs ont commencé à « tenir le coup », la pompe était montée sur vérin, ce qui a entraîné un désalignement. Au démarrage, il y a eu immédiatement une forte vibration. Un spécialiste a dû intervenir, démonter et couler de nouvelles dalles d'ancrage. Désormais, dans la documentation des grandes unités, nous indiquons sur une feuille séparée les exigences de préparation de la fondation avec tolérances, et pour les projets critiques, nous proposons une visite de notre ingénieur pour réceptionner le chantier avant la livraison de l'équipement. Cela ajoute du travail, mais garantit contre des pertes beaucoup plus importantes.
Les pompes magnétiques ont leurs propres spécificités. La conception sans joint est un plus, mais elle nécessite un alignement parfait de l’entraînement et des aimants entraînés. Lors du transport, un choc ou une chute peut déloger le manchon intérieur et la pompe ne démarrera pas ou surchauffera. Par conséquent, nous les emballons dans des conteneurs spéciaux avec l'arbre sécurisé, et dans le passeport nous écrivons en gros caractères : « Avant l'installation, vérifiez manuellement la libre rotation du rotor. Cela semble évident, mais en pratique, ce contrôle est manqué dans la moitié des cas.
Service dans le cadre de la production
On croit souvent que le travailfabricant de pompes centrifugesse termine par l'expédition. En fait, c’est la période après-vente qui fournit les informations les plus précieuses pour finaliser la conception. Chez Zhejiang Yangzijiang Pumping Industry LLC, nos départements de service et de R&D sont installés dans le même bureau, et ce n'est pas une coïncidence.
Par exemple, les statistiques de défaillance des pompes auto-amorçantes ont montré que la plupart des problèmes ne sont pas liés à la partie mécanique, mais à l'aération ou à la perte d'amorçage après une longue période d'inactivité. Cela a conduit à des modifications dans la conception de la chambre hydraulique et à la recommandation d'installer un certain type de clapet anti-retour, même s'ils ne sont pas inclus dans la configuration de base. Cette recommandation est désormais devenue standard pour les projets présentant des niveaux instables dans le réservoir de réception.
Un autre exemple est celui des pompes submersibles pour puits. Selon nos données, un cas de garantie sur cinq est une surchauffe due à un fonctionnement à sec. ou à un niveau réduit. Il existe des capteurs de niveau, mais ils sont souvent désactivés ou ignorés. Nous avons commencé à proposer en option une protection thermique intégrée dans l'enroulement du moteur, qui coupe l'alimentation lorsque la température devient critique, même si l'automatisation externe ne fonctionne pas. Cette solution simple, née de l’analyse des pannes, a considérablement augmenté la fiabilité aux yeux des clients.
Au lieu d'une conclusion : sur la confiance et les détails
Alors qu’est-ce que tout cela signifie ? Que êtrefabricant de pompes centrifuges– il ne s’agit pas seulement de huit lignes de production, comme par exemple dans notre entreprise. Cela signifie être constamment confronté à des conditions loin d’être idéales, à des données clients incomplètes et à des limitations physiques des matériaux. L’expérience la plus précieuse est l’expérience des échecs, les vôtres ou ceux de vos collègues du marché.
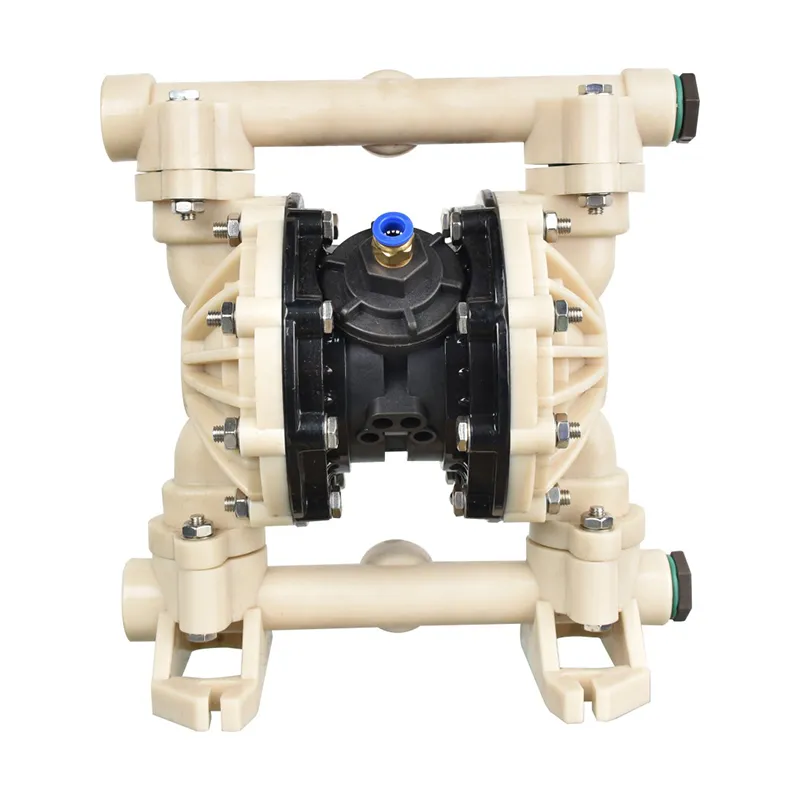
Ainsi, désormais, lorsqu'une demande nous parvient, nous essayons de connaître le plus possible : non seulement les paramètres du fluide, mais aussi la nature de son alimentation (constante, pulsée), la présence de coups de bélier dans le système et les qualifications du personnel d'exploitation. Parfois, après une telle conversation, il est plus rentable pour le client de proposer non pas une pompe centrifuge, mais, par exemple, une pompe à membrane, bien que pour nous, cela signifie un montant contractuel inférieur. Mais à long terme, cette attitude crée une réputation que la publicité ne peut acheter.
C’est sur ces détails, sur la volonté de se plonger dans le problème du client, et pas seulement de vendre une unité sur catalogue, que se construit la véritable production. Les machines et les lignes sont importantes, mais elles ne sont qu'un outil. L’essentiel est de comprendre ce qui se passe à l’intérieur de la pompe, non pas dans une eau idéale sur pied, mais dans une eau réelle, souvent « sale ». et l’évolution de la chaîne technologique du client. C’est ce à quoi nous nous efforçons.
Correspondantproduits
Produits connexes

Meilleure venteproduits
Produits les plus vendus-
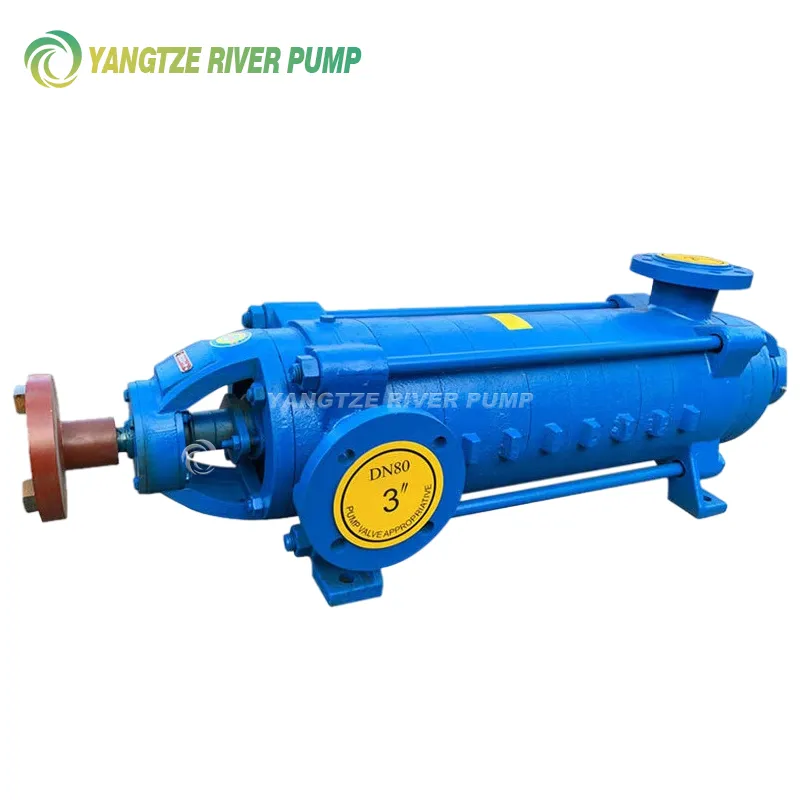 Pompes centrifuges multicellulaires horizontales type D
-
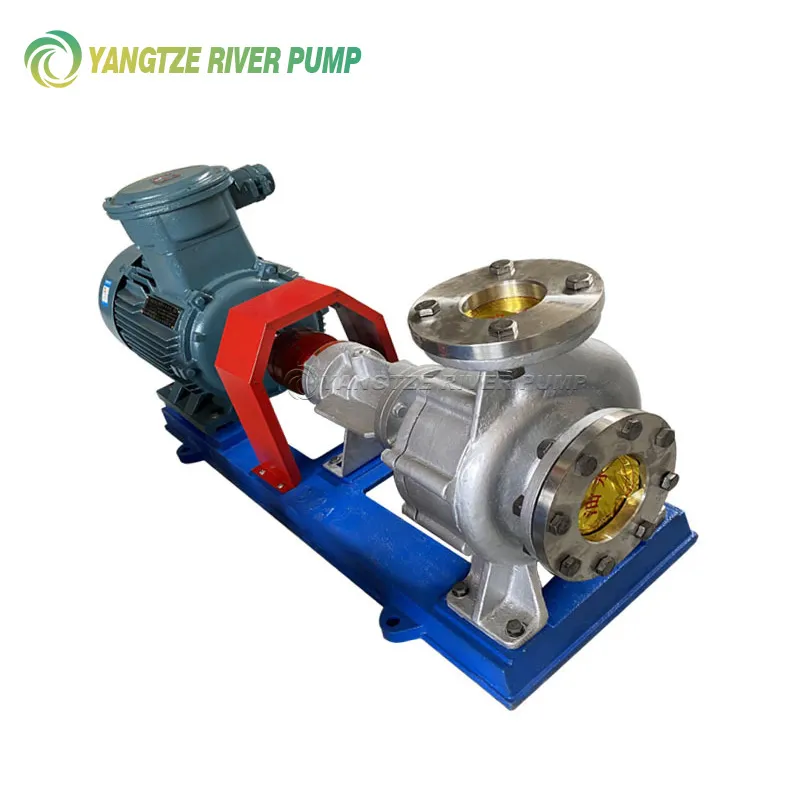 Pompes à huile thermique RY
-
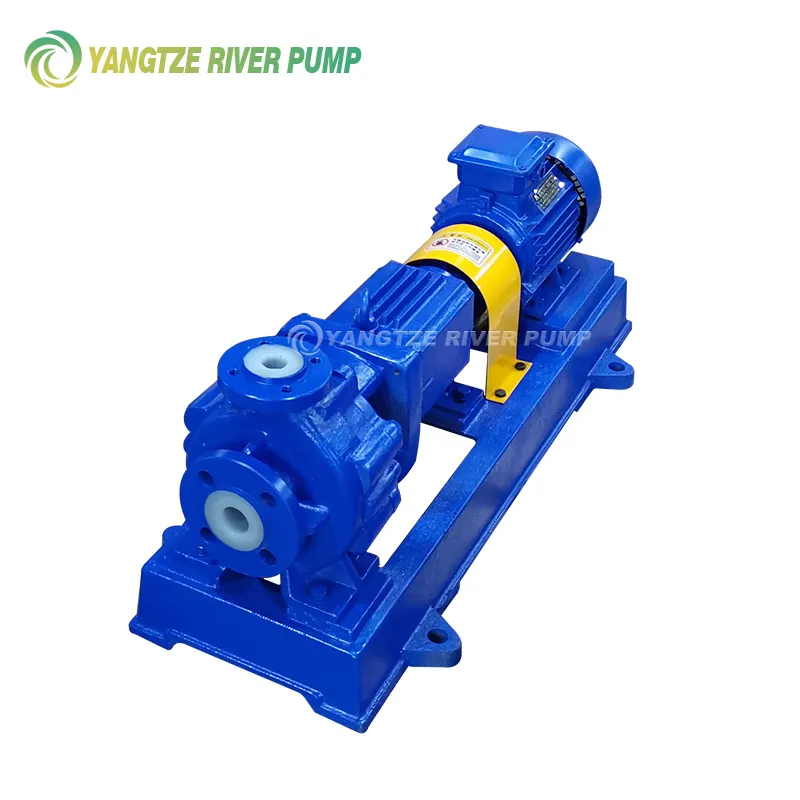 Pompes centrifuges chimiques IHF PTFE
-
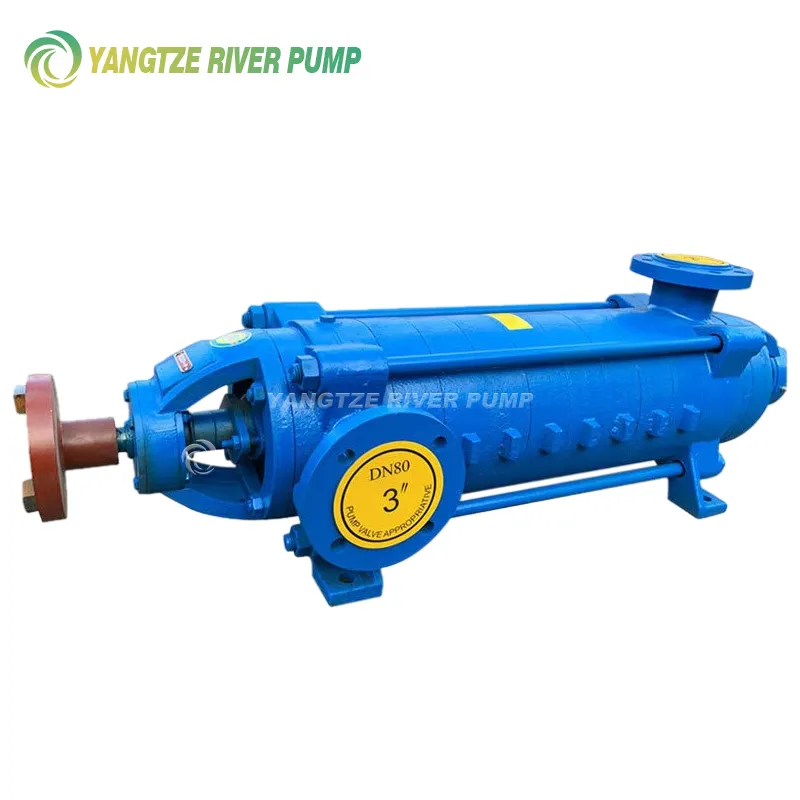 Pompes multicellulaires horizontales pour l'alimentation des chaudières DG
-
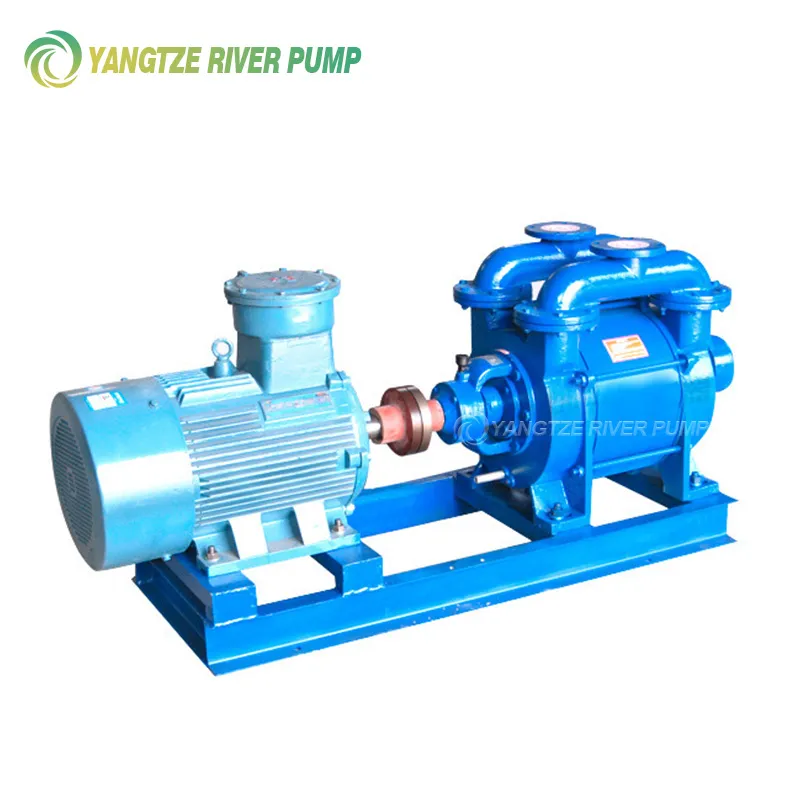 Pompes à vide à anneau liquide type SK
-
 Pompes centrifuges chimiques en acier inoxydable IH
-
 Pompes à engrenages circulaires de type YCB
-
 Pompes à vis à engrenages type G
-
 Pompes verticales pour eaux usées non colmatantes LW
-
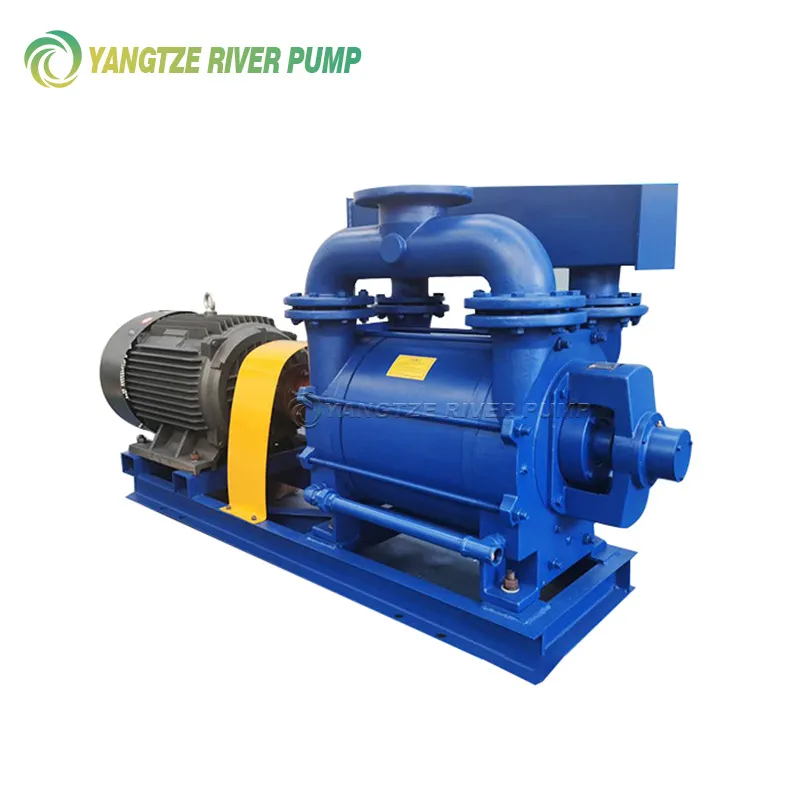 Pompes à vide à anneau liquide type 2EB
-
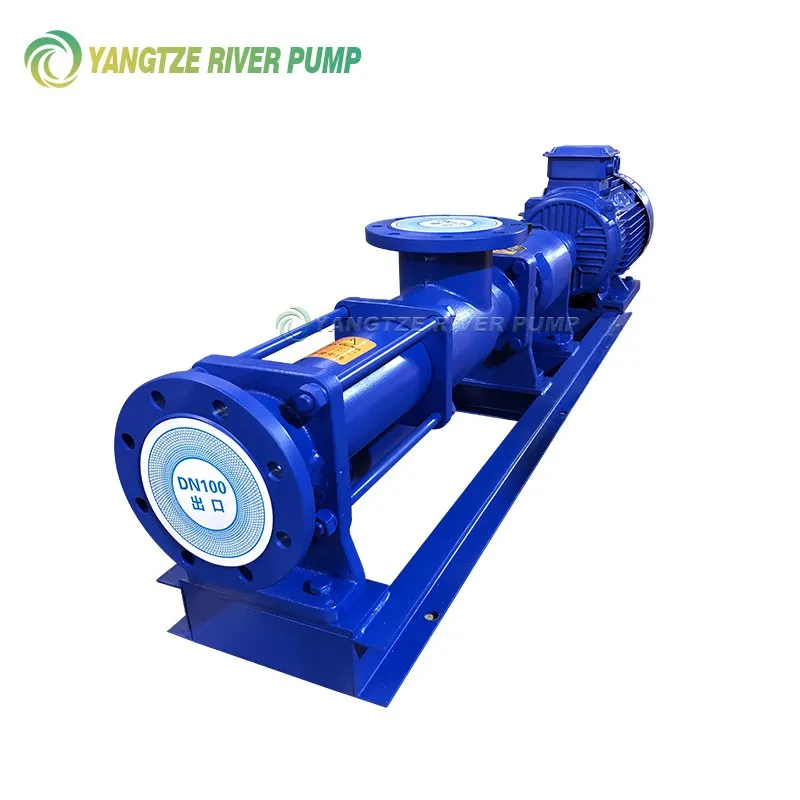 Pompes monovis type G
-
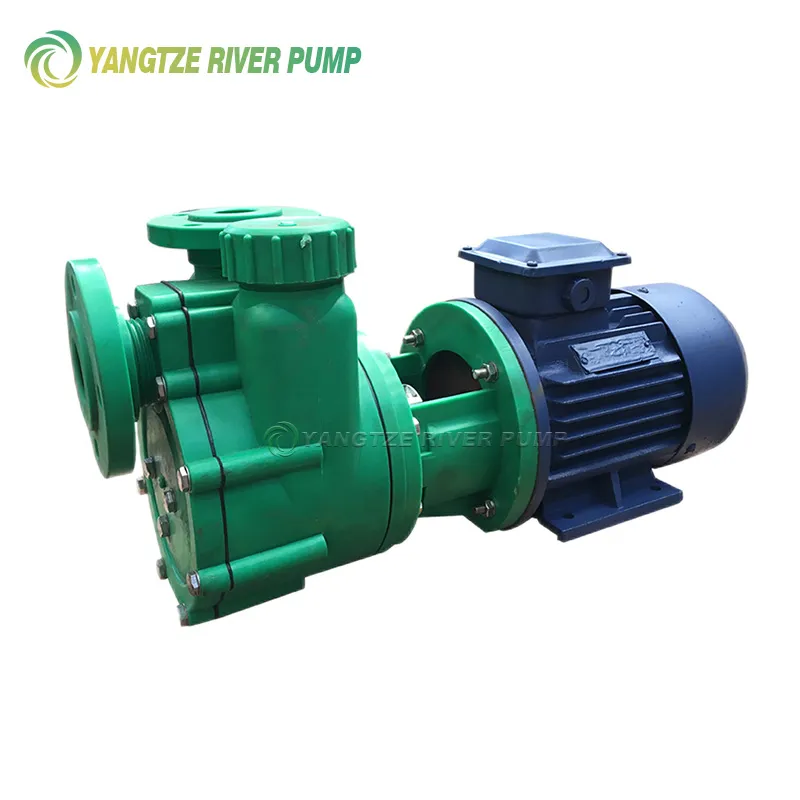 Pompes centrifuges auto-amorçantes en plastique FP et FS
Connexesrechercher
Recherche associée- pompe semi-submersible verticale
- unités de pompe à fond diesel
- Pompes centrifuges multicellulaires verticales
- pompes pour puits profonds d'un diamètre de 50
- pompes centrifuges multi-sections
- pompe profonde 15 mètres
- Pompe de puits de 6 pouces de profondeur
- pompe de puits profond 80 mètres
- pompe à engrenages volumétrique
- fabrication de pompes centrifuges